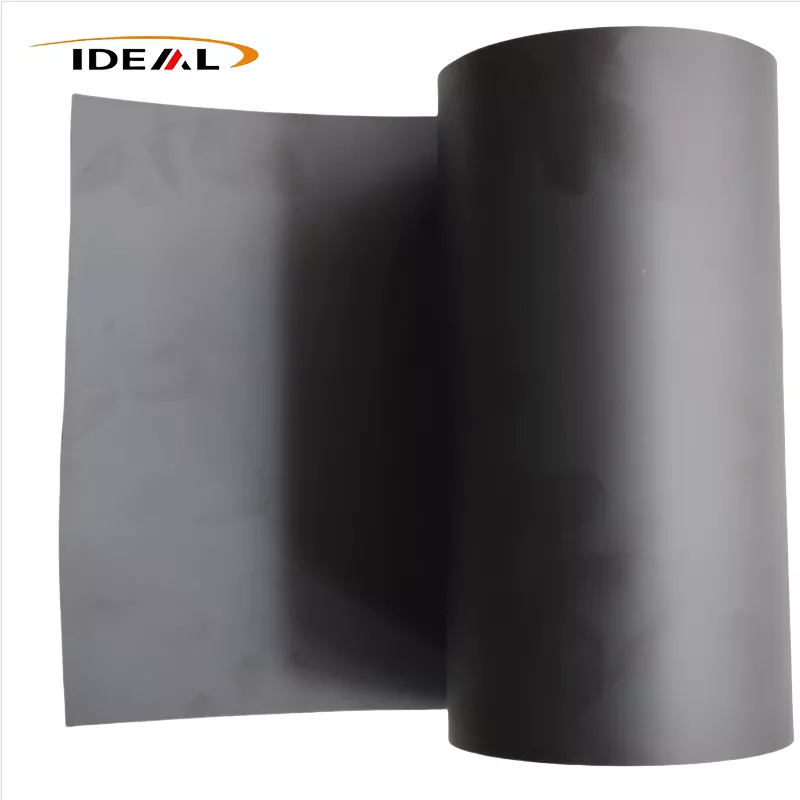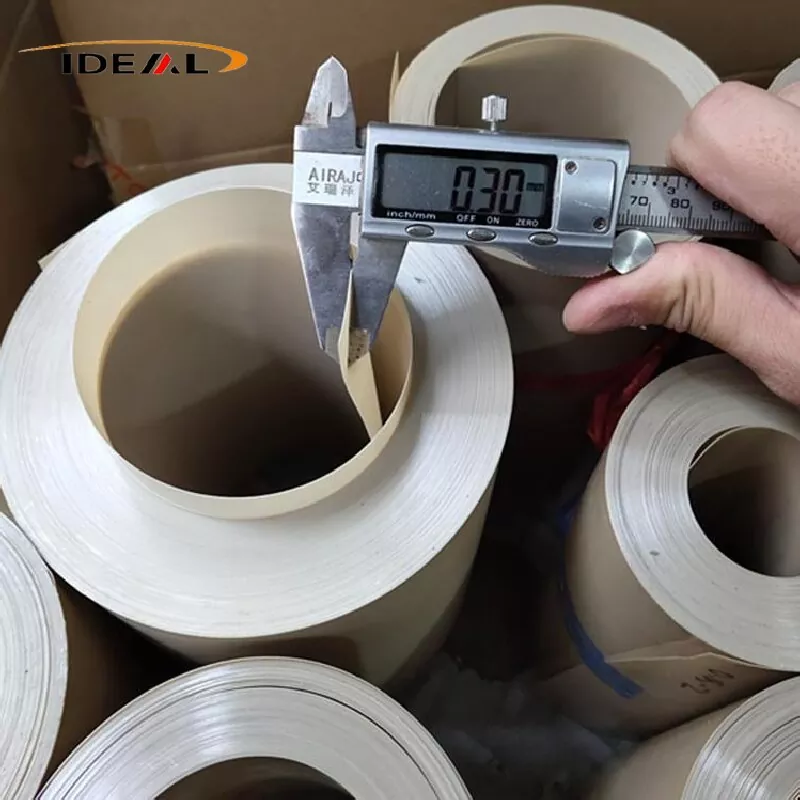
カーボン充填 PEEK フィルム (細断カーボンファイバー充填ポリエーテルエーテルケトン キャスト フィルム) は、半結晶性の高性能熱可塑性 PEEK 樹脂をマトリックスとして使用します。細断されたPANベースの炭素繊維と配合され、Tダイフラットダイキャスト押出プロセスを通じて連続的に成形され、黒色のエンジニアリングプラスチックフィルム材料が生成されます。
カーボン充填 PEEK フィルムは、高温耐性、耐薬品性、耐加水分解性、耐放射線性などのバージン PEEK の基本特性を保持しています。同時に、剛性、熱伝導性、自己潤滑性耐摩耗性、寸法安定性の大幅な向上を実現します。この材料は半導体特性と基本的な電磁シールド性能を示します。主に、高温での摩耗、放熱、軽量設計、真空環境、航空宇宙、新エネルギー、精密機械の用途を伴う使用条件に適しています。
炭素繊維入り PEEK フィルムは、押出グレードの PEEK 樹脂ペレットとチョップド炭素繊維をブレンドし、注型および高温アニールして製造された連続黒色複合フィルムです。 3 つの主流のフィラー グレード、CF10、CF20、CF30 が利用可能です。
CF10 低充填グレードは、溶融粘度が最も低く、流動性が最適であるため、キャストフィルム製造 (0.05 ~ 0.3 mm) に最も簡単なグレードです。表面の浮遊繊維が少なく、適度な靭性を保ち、脆くなりにくいのが特徴です。型抜き後の反りが比較的少なく、強度と靭性のバランスが優れています。
欠点: 剛性の向上が限定的、熱膨張係数のわずかな低下、耐摩耗性の適度な改善、電気伝導性と熱伝導性のわずかな向上。
CF20は適度な溶融粘度を示し、安定してフィルム(0.10~0.40mm)にキャストできます。 CF10と比較して、弾性率、耐摩耗性、熱伝導率、寸法安定性が著しく向上しています。脆さは CF30 のレベルに達しておらず、フィルムは依然として許容可能な曲げ耐性を保持しています。 CF20 は、総合的な材料性能とキャストフィルムの加工性の間で最適な全体バランスを実現します。
CF30 は最高の補強性、耐摩耗性、熱伝導性を実現します。しかし、溶融粘度が大幅に上昇するため、極薄キャストフィルムの安定製造が困難になります。信頼性の高い生産は厚さ ≥0.25mm に限定されます。フィルムの脆性は大幅に増加しており、わずかに曲げると微小な亀裂が生じる可能性があります。ダイカット後の反りのリスクが大幅に高まり、表面の浮遊繊維の制御が困難になります。ベースの CF30 ペレットはすでに非常に低い破断点伸びを持っています。薄いゲージのフィルムに加工されると、内部残留応力が解放されるため、下流のダイカット操作中に反りが発生する可能性が大幅に増加します。
これらの特性の違いの基礎となる原理は、炭素繊維の配合量が増えると溶融粘度が増加するということです。キャストフィルム加工では、溶融樹脂がスリットダイから均一に広がり、一連の冷却ローラーを横切って引き出されます。高充填配合物は、延伸張力を受けると亀裂、表面の穴あき、浮遊繊維の欠陥が発生しやすくなります。
注: この説明は、チョップドカーボンファイバー充填キャストフィルムにのみ適用されます。連続カーボンファイバープリプレグは、ESD 専用帯電防止グレードと同様に除外されます。通常の細断されたカーボンファイバー充填 PEEK フィルムは、専用の ESD 帯電防止フィルムと同等ではありません。その抵抗率範囲は不安定であり、半導体グレードの帯電防止材料として直接使用することはできません。
広州アイデアルは、2014 年に炭素繊維充填 PEEK フィルムの生産を開始しました。過去 10 年以上にわたり、当社は生産設備をアップグレードし、製造ワークフローを最適化し、正式な品質管理手順を確立してきました。配合ペレットの入荷検査、生産中の同期リアルタイム監視、工場での最終ラボ試験など、あらゆる段階にわたって厳格な管理が実施されています。
1. 原材料の受入検査:
A. 原料の水分含有量を分析するには、カールフィッシャー水分計を使用します。完成したフィルムの気泡やピンホール欠陥を防ぐために、改質ペレットの水分含有量を 0.02% 以下に制御します。
B. マッフル炉灰残留物試験 (580 ~ 600°C で焼成) を実施して、炭素繊維フィラーの充填量を測定します。測定されたフィラー含有量と公称仕様との間の許容偏差は、≤±0.5wt% です。
C. サンプル調製のための二軸スクリュー配合後、熱分解によって炭素繊維が分離されます。光学顕微鏡で繊維長を計測し、目標保持繊維長範囲が 0.2 ~ 0.6 mm であることを確認し、過剰な繊維の潰れを特定します。
2. カーボンファイバーを使用した PEEK フィルムのオンラインリアルタイム生産ライン検査:
A. オンライン厚さモニタリング: β 線厚さ計またはレーザー非接触厚さ計は、ロール幅全体にわたって連続横方向スキャンを実行します。リアルタイムの厚さ曲線が生成され、許容範囲外のセクションには自動的にフラグが付けられます。これにより、ダイリップの閉ループ微調整がサポートされます。 0.1~0.5mmの範囲の連続キャストフィルムの製造に適しています。厚さ公差は±0.01~0.03mmです。
B. オンライン CCD 視覚表面検査システム: 高速産業用カメラは、黒点、焼けた粒子、ピンホール、縦方向の傷、浮遊繊維などの表面欠陥を特定します。欠陥位置はインクジェットマーキングによってマークされます。欠陥のあるウェブセグメントは、その後の巻き取り作業で除去できます。制限事項: CCD 検査では、表面下に埋め込まれた金属の破片や内部の微小ボイドを検出できません。フィルムの外側表面のみを検査します。
C. オンライン X 線検査: X 線オンライン探傷検査により、フィルムに埋め込まれた硬質金属粒子がないかスクリーニングされます。これはハイエンドのオプション機器であり、すべての生産工程における標準構成ではありません。
3. オフラインでの完成品の実験室テスト:
A. 寸法および外観検査: フィルムの厚さをデジタルマイクロメーターで測定します。幅、長さ、ロール端面は鋼製の測定ルールを使用してチェックされます。表面品質は、浮遊繊維の強度を評価するための実体顕微鏡検査と組み合わせた目視観察によって評価されます。かすかな表面テクスチャーと突き出た露出した浮遊繊維との間に区別が付けられます。表面の傷や黒点の欠陥は正式に記録されます。
B. 微細構造の検出: 金属組織断面分析用に試験片を準備します。炭素繊維の分散を評価し、繊維の凝集をチェックし、内部空隙率を定量化します。当社の内部管理目標は気孔率 2% 未満です。また、埋め込まれた微細な金属の破片もスクリーニングします。 DSC (示差走査熱量測定) は、融解ピーク温度、結晶化度、ガラス転移温度 (Tg) をテストするために使用されます。内部結晶化度は 25 ~ 32% 以内に制御されます。バッチ間の結晶化度の変動を監視して、アニーリング処理の有効性を評価します。
C. 機械的特性試験: ISO527‑3 に従って、引張弾性率、破断強度、破断点伸びは、押出機械方向 (MD) と横方向 (TD) に沿って個別に試験されます。異方性管理のための内部管理限界 ≤1.6 を使用して、MD 対 TD 弾性率比が計算されます。
D. ダイカット反り試験による残留内部応力評価: 100mm×100mm の正方形の炭素繊維充填 PEEK フィルム試験片を準備し、平らなガラス板上に自由に置き、室温で 24 時間放置します。各試験片のコーナーアーチ高さを測定する。標準の非アニールグレードの場合、最大許容アーチ高さは ≤6mm です。精密なオフラインアニールグレードの場合、アーチ高さは 2 ~ 3 mm でなければなりません。
E. 熱特性試験: 熱たわみ温度 (HDT、ISO75) と熱膨張係数 (CTE) を MD 方向と TD 方向の両方で測定し、高温および低温サイクル下での寸法安定性を評価します。
F. 摩擦および耐摩耗性試験: テーバー摩耗試験は、耐摩耗性性能を評価するための摩擦係数と摩耗率を測定するために実施されます。
A. 金属組織断面分析と引張試験は破壊的なサンプリング検査です。ロール全体のすべての位置に欠陥がないことを保証することはできません。
B. オンライン X 線金属探傷は、プレミアム オプションの機器です。溶融濾過だけでは、微量金属異物によるリスクを 100% 排除することはできません。
C. 反り試験は残留内部応力の間接的な評価のみを提供します。残留応力の数値を求める直接的な試験方法はありません。
D. MD‑TD 異方性は、サンプリングされた標本でのみ評価できます。キャストフィルムの製造プロセスでは、この固有の異方性挙動を完全に排除することはできません。
上記の品質管理手順を実施することにより、当社のカーボン充填 PEEK フィルムは両面が平らで滑らかな表面を持ち、均一なマットブラック仕上げとウェブ全体の一貫した色が特徴です。
1. カーボン凝集による固い黒点、気泡、ピンホール、板厚割れ、深い傷、油汚れ、異物混入等の品質に影響を及ぼす欠陥がないこと。
2. ロールの端面はきれいで、ロール層の伸縮や位置のずれはありません。巻きは均一でしっかりしています。セパレーター保護フィルムは、連続する巻かれた層の間に挿入されます。
3. 硬く隆起した黒い斑点、埋め込まれた金属製の硬い介在物、貫通したピンホール、連続的な傷、気泡、しわは認められません。
4. 1 つの製造バッチ内の厚さ、機械的性能、および灰分含有量のテスト結果は、許容範囲内で変動します。
5. COC 工場検査証明書がバッチごとに発行され、バッチ番号、充填剤の充填量、フィルムの厚さ、および完全な機械的テストデータが記載されます。
| 製品名 | カーボン充填PEEKフィルム |
| 材料 | CF10 ピーク、CF20 ピーク、CF30 ピーク |
| カラー(フィラー) | 統一されたマットブラック |
| 従来の厚み | 12μm、25μm、50μm、100μm、200μm、500μm、1mm |
| 幅 | 300mm、500mm、620mm、1000mmは、あらゆる狭幅のカスタマイズされたスリットをサポートします |
| 長さ | 50m、100m、長巻、短巻など必要に応じてカスタマイズ可能 |
| サンプル | 交渉中 |
| 証明書 | ISO9001:2012 |
| サポートサービス | スリット加工、ラミネート加工、型抜き加工、各種一体型ガスケット完成品のカスタマイズも可能 |
1. 熱伝導率: 純粋な PEEK の熱伝導率はわずか 0.29 W/(m・K) です。 CF10 は 0.5 ~ 0.7 W/(m・K) に達しますが、CF30 は 0.8 ~ 1.2 W/(m・K) を達成し、純粋な PEEK よりも 3 ~ 4 倍高い放熱効率を実現します。
2. 非常に低い熱膨張係数 (CTE)。カーボンファイバー骨格が樹脂の熱変形を制限し、熱サイクル中の寸法偏差を最小限に抑えます。
3. アニールおよび成形処理後のフィルムは、260℃での熱収縮率が0.5%以下を達成し、極薄精密ガスケットの寸法精度を安定に維持します。
1. 固有の自己潤滑性に優れ、純PEEKよりも摩擦係数が40%以上低い材質です。無給油で長期安定運転をサポートします。
2. 往復摺動や繰り返し圧縮に対しても亀裂や欠損が起こりにくく、耐疲労性に優れています。
3. 制限事項: カーボン充填 PEEK フィルムは、未充填の天然 PEEK フィルムよりも靭性が低く、脆性が高いため、頻繁に大きな曲げや衝撃応力がかかるシナリオには適していません。
4. 長期間の極端な往復摺動下では、フィルムは微量の硬い繊維の破片を生成する可能性があるため、高精度リソグラフィーのウェハ表面との直接接触には適用できません。
内部の炭素繊維が連続的な導電ネットワークを形成し、103 ~ 10⁸ Ω/sq の範囲の安定した表面抵抗率を提供します。この材料は、半導体特性と基本的な EMI シールド性能を示し、ケーブルやパワー モジュールによって発生する漂遊電磁干渉を吸収して隔離します。
炭素繊維入りPEEKフィルムは、高い熱伝導率、優れた耐摩耗性、電磁波シールド性能、真空安定性を統合しており、以下のような幅広い産業用途をサポートしています。
これは空中ケーブルの EMI シールド フィルムとして機能し、従来の銅箔やアルミニウム箔を置き換え、部品の重量を 30% 以上削減します。航空機のエンジン コンパートメントの高温、耐油性の絶縁ライニングとして機能し、航空燃料や作動油による腐食に耐えます。耐放射線性、低アウトガス特性により、極端な宇宙温度差下での衛星真空モジュールの断熱に最適です。ドローンの精密伝達機構の耐摩耗性スライドガスケットとしても使用されます。
低ガス放出、低イオン析出、高い熱伝導率、安定した真空高温寸法安定性を備えた炭素繊維充填 PEEK フィルムは、半導体プロセスで広く使用されています。一般的な用途には、エッチング、PVD、CVD、プラズマ クリーニング真空チャンバー用の高温絶縁ライニングが含まれます。ウェハ移送治具用の熱伝導性、耐摩耗性極薄ガスケット。 CMPリテーニングリング用の放熱絶縁膜。高温チップテストベンチ用の熱伝導性耐摩耗性ライニング。
高速リニアガイドやコンベアローラーの自己潤滑性滑りライニングフィルム、射出成形やホットプレス金型の高温離型フィルム、油圧バルブやポンプ本体の耐熱・耐油シールシート、ロボット関節の摩擦熱蓄積を防ぐ減摩断熱パッドなどに応用されています。
電子顕微鏡や光学塗装機の真空チャンバーの断熱ライニング、理化学試験装置の高温耐食性治具ガスケット、核探知装置の耐放射線保護フィルムなどに適しています。
1. ウェーハとの直接接触を伴う超高純度半導体プロセスでは、脱落する炭素破片が表面汚染を引き起こす可能性があります。
2. この材料は制御されていない広い抵抗率変動を示し、標準的な静電気散逸要件を満たすことができないため、10⁶ ~ 10⁹ Ω/sq 以内の安定した ESD 性能を必要とするアプリケーション。
3. 材料固有の脆性と破断伸びが低いため、繰り返しの曲げと柔軟な弾性を必要とするコンポーネント。
4. フィルムは完全に黒色で不透明であるため、光学的に透明なコンポーネント。
5. 超高平坦度ゼロ反りシート用途。鋳造プロセスにより、固有の繊維配向が形成されます。アニーリングは残留応力を軽減するだけであり、反りを完全にゼロにすることはできません。超高平坦度を実現するには、追加の CNC 両面精密フライス加工が必要です。
6. PEEK 基材を腐食させる濃硫酸などの強力な酸化媒体を使用した作業条件。
A1: 主流の板厚範囲0.1~0.5mmに対して、一般工業用グレードでは板厚公差±0.02~0.04mm、精密級では±0.01~0.03mmを実現しております。ロール幅公差は±2mm、カット紙公差は±1mmです。 0.1 mm 未満の極薄ゲージには、技術協定によって確認された緩和公差基準が採用されています。
A2: ダイカット後の反りは主に、押出成形中に発生する固定された残留内部応力と、機械方向の炭素繊維配向によって引き起こされる異方性収縮によって引き起こされます。オフラインアニールグレードは反りのリスクを効果的に軽減しますが、固有の材料異方性を完全に排除することはできません。超精密加工を要求されるお客様は、平坦度をさらに安定させるために現場で二次焼鈍を実施することができます。
A3: キャストされたカーボン充填 PEEK フィルムの残留応力と異方性を最小限に抑えるために、当社では、急冷の代わりに勾配徐冷、低引抜張力、低せん断に最適化されたスクリュー構成、および専門的なオフライン アニーリング処理を含むコア プロセス制御を採用しています。当社の QC システムは、MD-TD モジュラス比とダイカットの反りレベルを厳密に監視します。固有の材料の異方性は軽減できるだけで、完全に排除できるわけではないことに注意してください。
A4: マスター ロールの幅は 300 ~ 650 mm の範囲で、さらにカスタムの狭い幅にスリットすることができます。ロールの長さは厚さによって異なります。通常、0.1 ~ 0.25 mm の薄フィルムは 1 ロールあたり 25 ~ 50 m、0.3 ~ 0.5 mm の中厚さのフィルムは 1 ロールあたり 50 ~ 100 m で、すべて内径 76 mm のコアが付いています。
A5: 標準的なカーボン充填 PEEK フィルムは、103 ~ 105 Ω/sq という不安定な広範囲の半導体抵抗率を特徴としています。これは正式な ESD 制御静電気散逸材料ではないため、標準の 10⁶ ~ 10⁹ Ω/sq ESD 範囲内で安定した抵抗率を維持することはできません。正式な半導体 ESD アプリケーションには、特殊な ESD 安定化 PEEK フィルムが必要です。
A6: いいえ。標準的なカーボン充填 PEEK フィルムは、摩擦滑りによってカーボン微粒子を放出し、ウェハと直接接触すると深刻な汚染を引き起こします。この材料は、半導体装置内の非ウェーハ接触摩耗ライナーおよび絶縁シムにのみ適しています。ウェーハコンタクト精密コンポーネントは、高純度の半導体グレードの ESD PEEK 材料から製造する必要があります。