強化ポリエーテルエーテルケトン (PEEK) チューブを指定するエンジニアは、どのような種類の繊維強化が部品を現場で維持できるかという即座の決定に直面しています。非充填PEEKは、高熱や過酷な化学薬品を簡単に処理します。しかし、継続的な高い負荷や極端な温度下では、生のプラスチックにクリープが発生します。その次元の変化を止めるために繊維を追加します。ほとんどの場合、選択肢は 30% のカーボンファイバー (CF30) または 30% のグラスファイバー (GF30) に絞り込まれます。間違った選択をすると、嵌合部品の早期摩耗、予期せぬ電気的短絡、または壊滅的な熱劣化が発生する可能性があります。
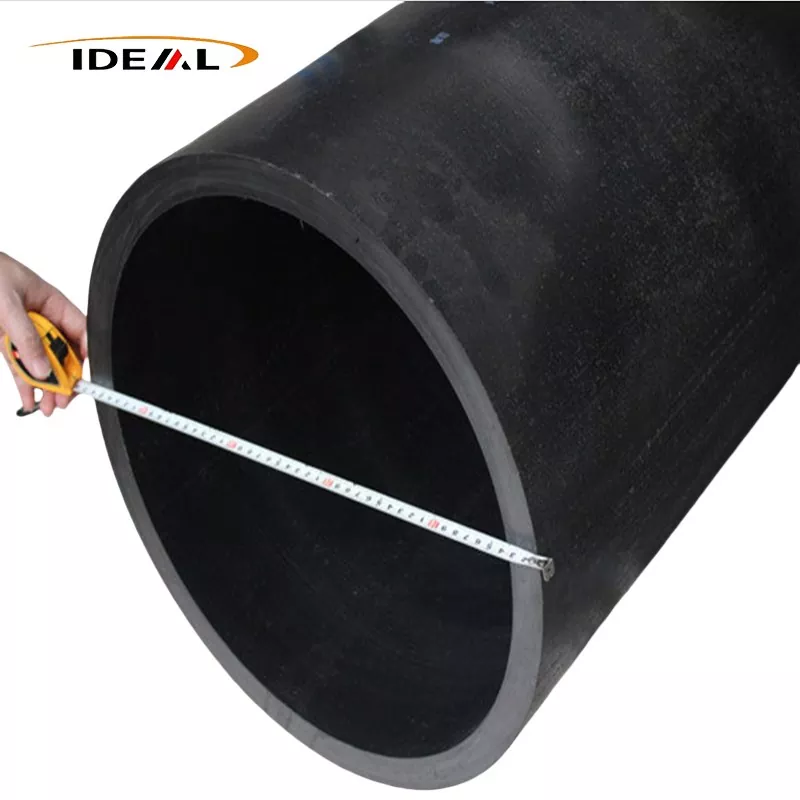
あなたが指定しますカーボンファイバー強化PEEKパイプアプリケーションに可動部品、滑り摩擦、または静電気放散に対する厳しい要件が含まれる場合。炭素繊維は微細な乾性潤滑剤として機能します。また、接触面から熱を奪い、重負荷時の局所的な溶融や変形を防ぎます。
純粋に静的な構造用途で最大限の電気絶縁および熱絶縁が必要な場合は、PEEK GF30 を指定してください。ガラスは非常に研磨性が高いのです。 GF30 チューブをスチールシャフトのベアリングまたはブッシュとして使用すると、ガラス繊維が相手の金属を急速に噛み砕きます。 CF30 は、プラスチック部品の構造的剛性を維持しながら、金属シャフトを省略しています。
未充填の PEEK が非常にうまく機能する理由は、その特定の分子構造にあります。芳香環とエーテル結合が交互に並んでいるのが特徴です。エーテル結合は分子の柔軟性をもたらし、プラスチックに本来の靭性と耐衝撃性を与えます。芳香環は極めて高い剛性と熱安定性をもたらします。この設定により、優れた耐熱性が得られ、靭性と剛性の正確なバランスが得られます。熱や圧力がかかっても PEEK は変形しにくく、繰り返しの応力にも十分耐えます。
PEEK は高度に半結晶性の構造にも依存しています。結晶化度レベルを約 25% ~ 35% に維持するため、温度が融点に向かって上昇しても機械的特性を損なわずに維持できます。押出成形中の正確な熱管理により、ポリマー鎖がこれらの高度に規則正しい結晶構造に折り畳まれることが保証されます。メーカーが押出チューブを急速に冷却すると、プラスチックは非晶質のままになり、半透明になり、耐薬品性と高温強度が失われます。
このマトリックスを細断されたカーボンまたはガラス繊維と混合すると、ポリマー鎖のきちんとした折り畳みが妨げられますが、内部には強固な足場が得られます。ポリマーマトリックスは、加えられた応力をより強く、より硬い繊維に直接伝達します。これによりポリマー鎖の動きが制限され、クリープが停止し、引張強度が劇的に向上します。また、線熱膨張係数 (CLTE) をアルミニウムやスチールにほぼ匹敵するレベルまで下げることで、エンジニアはアセンブリが加熱しても緩まない、公差の厳しい金属とプラスチックの圧入を設計できるようになります。
カーボンファイバーの追加は直線的なアップグレードではありません。製造可能性には大きなペナルティが伴います。繊維含有量が増加すると、プラスチックの溶融粘度が急上昇します。押出成形されたチューブでは、これらの繊維は流れの方向に整列する傾向があります。つまり、チューブはその長さに沿って驚異的な引張強度を発揮しますが、フープ軸に沿った強度はわずかに低くなります。
10% のカーボン充填により、複雑で薄肉の押出成形に十分なメルト フロー インデックスを維持しながら、剛性が適度に向上します。機械加工が比較的容易であり、脆性破壊に耐性があります。
カーボンファイバーを 30% まで増やすことが業界標準となります。大幅な引張強度の向上と許容可能な機械加工性のバランスが取れています。この比率により、プラスチック本来の靭性を完全に犠牲にすることなく、高圧用途に必要な構造的完全性が得られます。
カーボン充填率 40% で最大の剛性を実現します。その代償として、製造中の粘度が非常に高くなります。 40% CF チューブの押出成形または射出成形には、ボイドを防ぐために正確な温度制御が必要です。得られる材料は非常に脆い。 40% CF PEEK の加工には多結晶ダイヤモンド (PCD) 工具が必要です。これは、標準的な超硬エンドミルでは、その量の砥粒カーボンを切断すると数分で刃先が失われてしまうためです。
充填されていない PEEK の熱変形温度 (HDT) は約 152°C です。 30% のカーボンまたはグラスファイバーを追加すると、HDT の温度は 315°C まで上昇します。どちらの充填材も、周囲の極端な熱に簡単に対応します。
分岐は電気経路にあります。 PEEK は本来、非常に効果的な絶縁体です。ガラス繊維を添加することでその状態が維持され、高い体積抵抗率が維持されます。カーボンファイバーを添加すると体積抵抗率が大幅に下がります。 CF30 は本質的に帯電防止性があります。カーボンマトリックスを調整することにより、メーカーは帯電防止 PEEK シリンダーまたは完全に導電性の PEEK チューブを製造できます。燃料ラインや航空宇宙コンポーネントが静電気を安全に接地する必要がある場合、カーボンファイバーは必須です。ガラス繊維は、アークが発生するのに十分な電圧が発生するまでその電荷をトラップし、揮発性環境では致命的な故障を引き起こす可能性があります。
摩擦と摩耗の研究であるトライボロジーでは、接合面との物理的相互作用に基づいて CF30 と GF30 が完全に分離されます。
| 材質のバリエーション | 動摩擦係数(対スチール) | 嵌合面の摩耗プロファイル | 熱伝導率 |
|---|---|---|---|
| 未充填PEEK | 0.30~0.40 | 低 (非研磨性) | 低(絶縁体) |
| ピーク CF30 | 0.15~0.20 | 非常に低い(自己潤滑) | 高(放熱性) |
| ピーク GF30 | 0.40~0.55 | 高 (研磨性が高い) | 低(絶縁体) |
動的負荷がかかると、熱が蓄積してプラスチックが破壊されます。すべてのポリマーには圧力速度 (PV) 制限があります。この限界を超えると、プラスチックは摩擦熱を十分に速く放出できなくなり、急速な溶融や部品の破損につながります。 CF30 は、カーボンファイバーが熱導管として機能し、摩擦界面から熱を引き出し、チューブ本体を通して熱を分散させるため、ベアリング、シール、ウェアリングに優れています。
炭素繊維は固体潤滑剤としても機能します。 PEEK が顕微鏡的に摩耗すると、合わせ面に炭素の薄いトライボロジー フィルムが残り、時間の経過とともに摩擦係数がさらに低下します。
ガラス繊維はその逆の働きをします。これらは断熱材であるため、摩擦熱が接触点に閉じ込められ、部品の実効 PV 制限が低下します。さらに悪いことに、露出した微細なガラス繊維はサンドペーパーのように機能します。動的負荷がかかると、GF30 チューブは激しく傷つき、接触する金属シャフトを摩耗させます。静的な構造スタンドオフにはガラスを使用します。動くものにはカーボンを使用してください。
エンジニアは、デルリンやナイロンなどの標準的なエンジニアリング プラスチックを破壊する極端な環境に基づいてこれらのチューブを指定します。
航空宇宙用途では、軽量化が材料の選択を推進します。機械加工されたカーボンファイバーチューブは、燃料システム、ドローンの機体、構造スタンドオフのアルミニウムやチタンに取って代わります。攻撃的な航空液体、作動油、ジェット燃料に耐えながら、大幅な重量を軽減します。
医療分野では、医療機器用の PEEK チューブは、劣化、反り、または寸法安定性を失うことなく、高温蒸気オートクレーブでの数百サイクルに耐える必要があります。カーボン充填バリアントは、外科用ターゲティング ガイド、内視鏡ハンドル、および外部固定コンポーネントに必要な高い剛性を提供します。
エネルギーと海洋掘削作業は、押出成形カーボン充填PEEKダウンホールワイヤーライン検層ツールおよびセンサーハウジング用。この材料は、サワーガス (H2S)、極度の静水圧、地下深部の 200°C を超える周囲温度に連続的にさらされても耐えられます。
充填された PEEK の押し出しは難しいことで知られています。繊維は溶融段階で凝集し、乾燥スポット、樹脂が豊富なゾーン、またはチューブ壁の内側に隠れた空隙を生成することがあります。 PEEK チューブ壁の 1 mm の空隙は、重大な応力集中部として機能します。周期的な荷重や高い静水圧がかかると、部品が完全にせん断されるまで、この空隙から微小亀裂が伝播します。カーボン充填 PEEK は真っ黒で完全に不透明であるため、これらの欠陥について内部を目視検査することはできません。
構造の完全性を保証するために、トップレベルの生産は次のものに依存しています。AIによる欠陥検出。このプロセスでは、超音波音響スキャンまたは高度な X 線イメージングと機械学習アルゴリズムを組み合わせます。チューブが押出ダイから出るときに、マイクロボイド、繊維凝集、同心度の変化をリアルタイムで識別します。このシステムは、音響反射を物理的な欠陥サイズに即座にマッピングし、出荷前にチューブの損傷部分を排除します。これらの内部欠陥を捕捉することで、最終的に機械加工された管壁が現場での圧力下で破損しないことが保証されます。
最終的なジオメトリに多大な後処理が必要な場合、適切なポリマー ブレンドを指定しても役に立ちません。 PEEKは高価な原材料です。中実のロッドを購入し、その 80% をチップに加工すると、プロジェクトの予算が無駄になり、貴重な CNC 機械時間が無駄になります。ニアネットシェイプのチューブを調達することで、生産コストと材料の無駄が大幅に削減されます。
広州アイデアプラスチックは専用工場として、高温エンジニアリングプラスチックに特化した押出成形、射出成形、CNC 加工ラインを運営しています。彼らは生産しますカーボンファイバー充填PEEKチューブカーボン充填率は 10% ~ 40% です。この施設は大規模なプロファイルを押し出し、内径および外径の仕様にわたって 15 mm から最大 458 mm までの範囲のカスタム寸法を処理します。
すべての材料は、REACH および RoHS 認証とともに、ISO9001 品質管理によって裏付けられています。これにより、世界の航空宇宙、医療、精密製造のサプライチェーンに対する完全なコンプライアンスが保証されます。正しいカーボン充填率をニアネットシェイプの押出に適合させることで、設計した正確な機械的特性が得られ、機械加工のオーバーヘッドを最小限に抑える形状で提供されます。