



1. 摩擦低減の科学
ベアリング用途における摩擦は、表面の凹凸と接触する材料のせん断抵抗の相互作用によって発生します。従来の金属は、これらの表面を分離するために外部潤滑剤に大きく依存していますが、そのような溶液は高熱や化学的攻撃により劣化します。ベアリンググレードのPEEKロッド固有の材料特性を活用することで、この制限を回避します。 PEEK (ポリエーテル エーテル ケトン) のポリマー主鎖は、剛性と延性の独自の組み合わせを備えており、接触応力を均一に分散する微細な変形を可能にします。これにより、実際の接触面積が減少し、その結果、境界潤滑条件下での摩擦係数 (CoF) が 0.15 ~ 0.25 という低い値に減少し、PTFE に匹敵しますが、耐摩耗性は非常に優れています。
表面速度が上昇すると摩擦が急激に増加する金属とは異なり、PEEK 内の非晶質相と結晶相が減衰効果を生み出し、摩擦熱の発生を安定させます。この摩擦エネルギーを管理する固有の機能により、これらのロッドは、乾燥環境またはわずかに潤滑された環境で動作する精密スピンドル、リニアガイド、および高速ベアリングに最適な選択肢となります。
2. 自己潤滑性ポリマーマトリックス
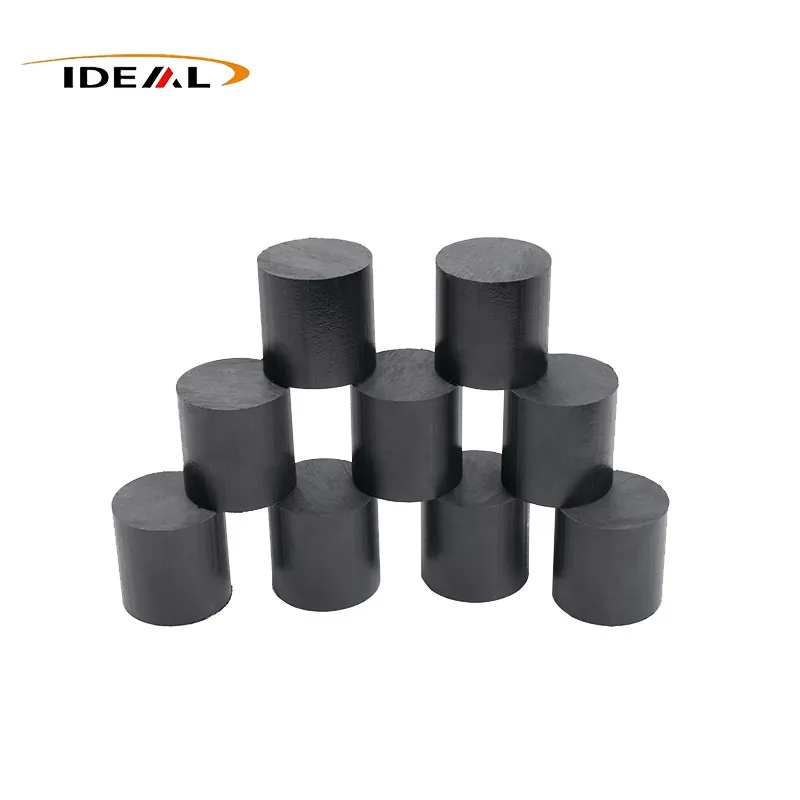
最も注目すべき特性の 1 つは、ベアリンググレードのPEEKロッドPTFE、グラファイト、カーボンファイバーなどの固体潤滑剤フィラーを組み込むことです。これらの添加剤は、押出成形中に PEEK マトリックス全体に均一に分散されます。滑り接触中に、せん断応力により表面層に薄い潤滑膜が対向面に転写されます。この転写フィルムは、界面でのせん断強度を大幅に低下させる犠牲層として機能し、金属とポリマーの直接的な摩耗からバルク材料を効果的に切り離します。
この自己補充メカニズムは、真空チャンバー、クリーンルーム環境、食品加工装置など、外部のオイルやグリースを使用できない用途で特に役立ちます。これらの充填グレードの摩耗率は多くの場合 5×10⁻⁷ mm³/Nm 未満であり、定期的な再潤滑を必要とせずに超低摩擦性能が数百万サイクルにわたって一貫した状態を維持します。
3. 熱安定性と耐荷重
摩擦と熱は本質的に結びついており、摩擦が増加すると界面温度も上昇し、材料の劣化が促進されることがよくあります。エンジニアが導入するときベアリンググレードのPEEKロッド厳しい条件下でも、143°C のガラス転移温度 (Tg) と最大 260°C の連続使用温度の恩恵を受けます。さらに重要なのは、曲げ弾性率や圧縮強度などの機械的特性が 200°C まで非常に安定していることです。
この熱弾性により、一般的に低級ポリマーの凝着摩耗や摩擦の増加につながる軟化が防止されます。さらに、ベアリンググレードの配合物の高い結晶化度(通常 >35%)により、静荷重下での耐クリープ性が向上します。 20 MPaを超える荷重を支えるダイナミックベアリングの場合、これらのロッドは最小限の変形を示し、流体膜の形成に必要な狭いクリアランスを維持し、高いPV(圧力速度)制限でも低摩擦を維持します。
4. 比較分析: PEEK vs. 金属
その利点を真に理解するには、ベアリンググレードのPEEKロッド従来の軸受材料と比較して、それらの摩擦学的パラメータを並べて検査する必要があります。次の表は、23°C、滑り速度 1 m/s の乾燥滑り条件下での PEEK と、硬化鋼、青銅、およびポリアミドイミド (PAI) を対比しています。
| 財産 | ベアリンググレード PEEK | 焼き入れ鋼(GCr15) | リン青銅 | PAI(トーロン) |
|---|---|---|---|---|
| 摩擦係数(乾燥時) | 0.18~0.22 | 0.55 – 0.70 | 0.35 – 0.45 | 0.25~0.30 |
| 摩耗率 (×10⁻⁶ mm³/Nm) | 0.5~1.5 | 5.0~20.0 | 3.0 – 8.0 | 1.5~3.0 |
| 連続最高温度 (°C) | 260 | 150 | 200 | 220 |
| 耐薬品性(酸/溶剤) | 素晴らしい | 貧しい | 適度 | 良い |
このデータは、金属は高硬度である一方で、摩擦係数が大幅に高く、酸化やかじりにより時間の経過とともに安定性が低下することを明確に示しています。ブロンズはスチールよりも優れていますが、摩耗が多く、一貫した給油が必要です。 PAI は競合製品となりますが、ベアリング グレードの PEEK は、特に湿気の多い環境や蒸気にさらされる環境における化学的不活性性と靭性の点で PAI を上回ります。
5. 表面仕上げと寸法精度
摩擦は材料化学の関数だけではありません。それは表面の地形に大きく影響されます。高品質ロッドのメーカーは、精密なセンタレス研削および旋削加工を採用し、0.8 μm 未満の表面粗さ (Ra) 値と ±0.02 mm の外径公差を実現しています。このレベルの仕上げにより、初期のなじみ期間が短くなり、定常状態の摩擦係数に迅速に到達します。
表面が滑らかになると、金属同士の接触における摩擦の主な原因となる凹凸の機械的噛み合いが軽減されます。さらに、これらのロッドの直径と真円度が一定であるため、均一な流体力学または混合膜潤滑体制が可能になり、熱劣化を引き起こす可能性のある局所的なホットスポットが最小限に抑えられます。カスタムの長さや直径を指定するエンジニアにとって、PEEK の機械加工性は、その低い熱膨張係数 (4.7×10⁻5 /°C) と組み合わされて、広い温度範囲にわたって寸法安定性が維持され、予測可能な摩擦挙動に直接貢献します。
6. よくある質問
これらのロッドの最高使用温度は何度ですか?
これらのロッドは医療または食品と接触する用途に適していますか?
これらのロッドは化学的に攻撃的な環境でどのように機能しますか?
既製の標準直径は何ですか?
7. 専門家のサポートを受ける
適切な軸受材料の選択は、機械の稼働時間とパフォーマンスに直接影響を与える戦略的な決定です。技術データ以外にも、現実世界での成功は、特定の負荷、速度、環境条件に合わせた適切な材料の選択にかかっています。指定する場合ベアリンググレードのPEEKロッド次のプロジェクトでは、最初の回転から最後まで一貫した超低摩擦を実現するソリューションに投資します。
理想的なプラスチックは、アプリケーションに最適な材種、直径、公差を定義するのに役立つ包括的なエンジニアリング サポートを提供します。当社の技術チームは、お客様の動作パラメータについて話し合い、データに基づいた推奨事項を提供する準備ができています。